
مؤلف
ماري ر. وينترز


جري جيوب جانبية قابلة للطي تُمثل السرعات العالية تحديًا فريدًا. قد يصبح هيكلها المطوي غير مستقر، مما يُسبب انحشارًا أو اختلالًا في المحاذاة. هل تُهدر إنتاجية قيّمة بسبب مشاكل توقيت بسيطة؟ يتطلب تحسين خط التعبئة والتغليف الآلي ضبطًا دقيقًا ومنهجيًا، وليس مجرد حل مؤقت. يجب عليك مراجعة الخط بأكمله، وتحسين التغذية والتعبئة، وتطوير عمليات الإغلاق والتغيير. تُساعدك هذه الخطة العملية على تحقيق مكاسب في السرعة والحفاظ عليها. ركّز على الآلات التي تتعامل مع العبوات المرنة بدقة. كل تعديل يُحسّن الكفاءة. تستحق عملية التعبئة والتغليف لديك هذا الاهتمام بالتفاصيل.
قم بمراجعة خطك بالكامل للعثور على أبطأ محطة، ثم قم بإصلاح تلك المحطة أولاً.
قلل من تردد الكيس عند نقاط النقل عن طريق ضبط كاميرات التوقيت وأجهزة الاستشعار وضغط الماسك.
اختر نوع الحشو المناسب لمنتجك لمنع الانسكابات وتلوث المنتج.
وازن بين وقت الإحكام ودرجة الحرارة والضغط لتحقيق إحكام قوي دون إبطاء.
استخدم أوراق الإعداد القائمة على البيانات والآلات التي تعمل بمحركات مؤازرة لتقليل وقت التغيير بشكل كبير.
يعمل خط التعبئة والتغليف لديك كنظام متكامل. السرعة الإجمالية تساوي سرعة أبطأ محطة. يجب عليك أولاً فهم كل خطوة يمر بها كيس التعبئة ذو الطيات الجانبية. ابدأ من لحظة دخول الكيس إلى الخط. وثّق مساره عبر كل مكون من مكونات الآلة.
قم بقياس وقت الدورة الفعلي لكل قطعة من المعدات المحيطة بآلة التعبئة:
قم بتضمين ناقل تغذية الأكياس أو المخزن.
قم بتضمين نظام التعبئة. يمكن أن يكون هذا النظام عبارة عن مثقاب حلزوني، أو مكبس، أو كوب حجمي، أو ميزان متعدد الرؤوس.
قم بتضمين نظام ضخ النيتروجين أو نظام التفريغ إن وجد.
قم بتضمين ناقل التفريغ.
تساهم كل محطة في إجمالي الوقت. تعمل معدات التغليف المرنة لديكم بتناغم. أي تأخير في منطقة واحدة يُحدث تأثيراً متتالياً في عملية التغليف بأكملها.
سجّل الوقت الذي تقضيه كل عبوة في كل محطة. استخدم ساعة توقيت أو سجلات بيانات الآلة. ابحث عن نقاط التردد. غالبًا ما تُسبب آليات فتح ونقل العبوات ذات الجوانب القابلة للطي مشاكل. يتطلب هيكلها المطوي معالجة دقيقة. أي انحراف بسيط يؤدي إلى انحشارها. يؤثر شكل العبوة الذي تختاره على سهولة التقاط الآلة لكل عبوة وفتحها. يجب أن تتعامل آلات التعبئة والتغليف مع هذا الشكل باستمرار. تتبّع كل حركة خلال الدورة. لاحظ أي توقف أو تردد. تكشف هذه اللحظات عن فرص للتحسين.
اجمع بيانات التوقيت أولاً، ثم حدد نقطة الاختناق. تحدد أبطأ محطة أقصى إنتاجية لديك. تتحرك أكياسك الجاهزة عبر خط الإنتاج بوتيرة محددة. يؤثر التنسيق الذي تستخدمه على سرعة المعالجة. قِس عدد الأكياس في الدقيقة عند كل نقطة، وقارن الأرقام بالسعة المقدرة للآلة.
قارن أوقات دورات الإنتاج. المحطة التي تستغرق أطول وقت تحدّ من كفاءتك. بالنسبة لهذه الأكياس، غالبًا ما تكون محطة الفتح أبطأ. يجب أن تُمسك الملاقط طيات الأكياس الجانبية بشكل صحيح، وهذا يتطلب توقيتًا دقيقًا. من المعوقات الشائعة الأخرى عملية النقل بين الآلات، حيث يؤدي أي تأخير في فتح الكيس إلى إهدار ثوانٍ ثمينة. كما قد يتسبب ناقل التفريغ في حدوث تأخيرات إذا تراكمت الأكياس.
احسب فعالية معداتك الإجمالية. تتبّع حالات التوقف. حدّد الآلات التي تُسبّب أكبر قدر من التأخير. يجب أن يكون أداء معدات التعبئة والتغليف متوازنًا. لا ينبغي أن تنتظر آلة التعبئة آلة التغذية، ولا ينبغي أن تنتظر آلة الإغلاق آلة التعبئة. يضمن التنسيق السلس بين الآلات تشغيل خط الإنتاج بأقصى سرعة.
تساعدك هذه البيانات على تحديد التحسينات المطلوبة. اضبط كاميرات التوقيت، وحسّن مواقع المستشعرات، واضبط ضغط الماسك بدقة. كل تعديل يُقرّب خط التعبئة والتغليف المرن من السرعة المثلى. تعمل آلات التعبئة والتغليف لديك كنظام متكامل. تساعدك بيانات تنسيق الأكياس الصحيحة على تحديد المعايير المناسبة. لديك الآن أساسٌ للتقدم. يمكن لخط التعبئة والتغليف المرن هذا أن يعمل الآن بسرعة أكبر مع عدد أقل من الانقطاعات.
يوفر قسم التغذية أكبر فرصة لزيادة السرعة. تقليل التردد هنا يعزز إنتاجية التعبئة والتغليف بشكل مباشر. أنت بحاجة إلى حركة سلسة ومتواصلة من لحظة دخول كل كيس إلى خط الإنتاج. ابدأ بفحص كاميرات التوقيت. تتحكم هذه المكونات في تسلسل الحركات. أي خلل بسيط في المحاذاة يُحدث توقفًا مؤقتًا، فيتردد الكيس، ويتباطأ خط الإنتاج بأكمله. اضبط توقيت الكاميرات للتخلص من هذا التأخير.
بعد ذلك، تحقق من مواقع المستشعرات. تكشف المستشعرات وجود الأكياس وتُفعّل الإجراء التالي. إذا تأخر المستشعر في الاستجابة، ينتظر الجهاز، وتزداد المسافة بين الأكياس. أعد وضع كل مستشعر لتحسين سرعة الاستجابة. الهدف هو نقل سلس بين المحطات.
يُعدّ ضغط المِلاقط عاملاً مهماً أيضاً. يجب أن تُمسك المِلاقط الكيس الجانبي بإحكام دون سحق الطيات. الضغط الزائد يُشوّه الكيس، بينما الضغط القليل يُسبّب انزلاقه. اضبط هذا الإعداد بدقة. تحتاج آلات التغليف المرنة الأوتوماتيكية إلى قوة إمساك دقيقة. جرّب ضغوطاً مختلفة، وراقب حركة الكيس، واعثر على الإعداد الذي يُحافظ على ثبات الكيس خلال كل عملية نقل.
تُسبب أعطال فتح الأكياس تأخيرات كبيرة. قد تتسبب الرطوبة أو الحرارة في التصاق فوهة الكيس. كما يُسبب عدم كفاية الشفط أثناء الفتح مشاكل أيضًا. لذا، احرص على تحسين توقيت الشفط لضمان فتح الكيس بالكامل. أضف نفخ الهواء عند الحاجة. هذا يمنع الفتح غير الكامل، ويوقف الانسكاب، ويُسرّع خط الإنتاج. يجب أن تعمل آلات التعبئة والتغليف بسلاسة تامة.
تُسبب الكهرباء الساكنة مشكلة أخرى، حيث تلتصق الجزيئات اللزجة بالغشاء، مما يؤدي إلى انحشاره. لذا، يُنصح بتركيب أجهزة إزالة الكهرباء الساكنة بالقرب من نقاط النقل. تعمل قضبان التأيين على معادلة الشحنة، مما يسمح للأكياس بالتحرك بحرية، وبالتالي تشغيل معدات التغليف المرن دون انقطاع.
يُعدّ نقل المواد بين وحدة التغذية ومحطة التعبئة أمرًا بالغ الأهمية. لذا، احرص على مزامنة هذين القسمين. يجب أن تصل الأكياس في اللحظة التي تكون فيها آلة التعبئة جاهزة. أي خلل في التزامن يُسبب اختناقًا في الإنتاج. اضبط توقيت سير ناقل التفريغ، واجعل سرعته متوافقة مع دورة التعبئة. تعمل آلة تعبئة الأكياس الجاهزة بكفاءة عالية عندما تُقدّم وحدة التغذية أكياسًا جاهزة باستمرار. جميع الآلات في خط الإنتاج تحتاج إلى التزامن.
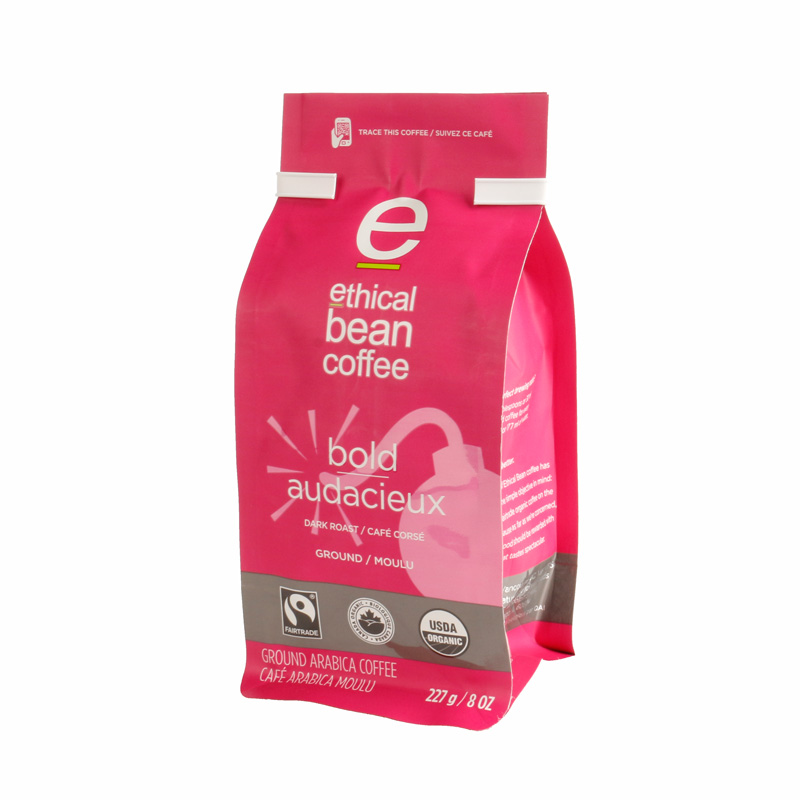
يجب أن تتناسب طريقة التعبئة مع خصائص منتجك. يؤثر هذا الاختيار بشكل مباشر على سرعة ودقة التعبئة. بالنسبة للمنتجات الحبيبية سهلة التدفق، يُعدّ استخدام آلة تعبئة الأكواب الحجمية خيارًا مثاليًا. فهي تستخدم كوبًا خاصًا لقياس المنتج، وتتميز هذه الطريقة بالسرعة والموثوقية. تُستخدم هذه الطريقة بكفاءة لتعبئة السكر والملح وأغذية الحيوانات الأليفة وحبوب البن. كما تندمج آلة تعبئة الأكواب الحجمية بسلاسة في نظام التعبئة والتغليف الخاص بك.
بالنسبة للمساحيق، توفر آلة التعبئة اللولبية تحكمًا أفضل، فهي تتعامل مع المساحيق سهلة التدفق وغير سهلة التدفق. كما أن آلات التعبئة الاهتزازية مناسبة أيضًا للمواد سهلة التدفق. تمنع هذه الخيارات الغبار وتحافظ على الدقة. يجب أن تتوافق آلات التعبئة والتغليف مع نوع المنتج المحدد. اختر آلة التعبئة المناسبة لمادتك.
تتطلب المنتجات اللزجة أسلوبًا مختلفًا. فالسوائل والمواد الهلامية عالية اللزوجة تحتاج إلى معالجة خاصة. تمنع مضخة سيراميكية التقطير على حواف الإغلاق. تحافظ هذه التقنية على دقة تعبئة تصل إلى ±0.5% للمواد الهلامية الصيدلانية اللزجة. كما تحمي المضخة المواد الخام باهظة الثمن بشكل فعال، وتضمن أيضًا الامتثال الصارم لممارسات التصنيع الجيدة (GMP). يمكن دمج تصميم محطة التعبئة المعيارية هذا في آلة تعبئة الأكياس الجاهزة لديك.
يُعدّ منع تلوث مانع التسرب أمرًا بالغ الأهمية. قد يتسبب المنتج اللزج في حدوث تمددات بين عمليات التعبئة. اضبط معيار التفريغ المتدرج على واجهة المستخدم الرسومية. قم بتأخير وقت إغلاق الفكين. هذا يسمح للمنتج بالاستقرار تمامًا، وبالتالي يتوقف التمدد، ويبقى مانع التسرب نظيفًا. نظّف الفكين بانتظام باستخدام فرشاة نحاسية. لا تستخدم أبدًا فرشاة فولاذية. يتراكم المنتج اللزج المحترق مع مرور الوقت. التنظيف المنتظم يمنع حدوث الانحشار.
يُعدّ التوازن بين سرعة التعبئة ودقتها أمرًا بالغ الأهمية. تصل سرعة آلة تعبئة الأكياس عالية السرعة إلى 100 كيس في الدقيقة. تستخدم سلسلة SW-Y تصميمًا دوارًا بثماني محطات، تعمل جميعها في وقت واحد، مما يحافظ على إنتاجية عالية. توفر مضخة القياس ضبطًا دقيقًا للحجم. يخزن نظام التحكم المنطقي القابل للبرمجة (PLC) ما يصل إلى 50 وصفة، مما يسمح بتغييرات سريعة دون الحاجة إلى إعادة تجهيز الآلات. وبذلك، تكتسب عملية التعبئة لديك سرعة ودقة عاليتين.
يجب أن تتوافق آلة تعبئة الأكياس الجاهزة مع باقي خط التعبئة والتغليف. ينبغي أن تتزامن سرعة التعبئة مع سرعة قسمي التغذية والإغلاق. قِس زمن دورة كل محطة، واضبط إنتاجية آلة التعبئة وفقًا لذلك. هذا التنسيق يُحسّن كفاءتك الإجمالية إلى أقصى حد. خط التعبئة والتغليف المرن يعمل النظام بكامل طاقته. كل مكون يعمل بتناغم. والنتيجة هي إنتاجية أعلى مع انقطاعات أقل.
تُعدّ سلامة الغلق أمرًا بالغ الأهمية في عمليات التغليف عالية السرعة. يجب تحسين ثلاثة عوامل رئيسية: وقت الغلق، ودرجة الحرارة، والضغط. تحدد العلاقة بين هذه المتغيرات سرعة الإنتاج وجودة التغليف، إذ تعتمد كل عملية تغليف على هذا التوازن. كما يؤثر وقت تغيير أنواع الأغشية المختلفة على الكفاءة الإجمالية.
تؤثر سرعة الماكينة بشكل مباشر على زمن التوقف. فعندما تعمل الماكينة بسرعة عالية جدًا، يكون زمن التوقف غير كافٍ، مما يؤدي إلى ضعف قوة اللحام. أما عندما تعمل الماكينة ببطء شديد، فيكون زمن التوقف مفرطًا، مما يؤدي إلى احتراق الغشاء، وهشاشة اللحام، وتشقق الحواف. لذا، يجب إيجاد النطاق الأمثل بين هذين الحدين. يجب أن تعمل آلات التغليف المرن ضمن هذا النطاق. ويؤثر وقت تغيير كل تكوين لحام على جدول الإنتاج.
ابدأ بدرجة الحرارة. لكل نوع من أنواع الأغشية نطاق إحكام إغلاق مُوصى به. اضبط درجة الحرارة عند الحد الأدنى لهذا النطاق. اضبط وقت الإحكام لتحقيق التصاق كامل. زد الضغط إذا لاحظت عدم انتظام في الإحكام على امتداد عرض الفكين. الضغط الزائد قد يُرقق الغشاء. ينطبق هذا الضبط الدقيق على جميع تطبيقات التغليف المرن. يقل وقت تغيير أنواع الأغشية عند حفظ هذه المعايير.
لقياس جودة اللحام، اجمع بين طرق الاختبار. يقيس اختبار قوة التقشير القوة اللازمة لفصل اللحام بعد تبريده. ويقيس اختبار الالتصاق الساخن قوة اللحام وهو لا يزال دافئًا، وهو أمر بالغ الأهمية لخطوط التعبئة والتغليف عالية السرعة. ويقيّم اختبار مقاومة الانفجار مدى تحمل الضغط الداخلي. ويوفر اختبار فراغ الماء كشفًا بصريًا سريعًا للتسرب. ويحدد اختبار انخفاض الضغط حجم التسرب. استخدم هذه الطرق معًا للتحقق من صحة إعداداتك.
الهدف هو تقليل وقت الإغلاق إلى أدنى حد ممكن مع ضمان اجتياز فحوصات الجودة. أجرِ اختبارات بأوقات إغلاق مختلفة، وسجّل النتائج. ابحث عن أقصر وقت يُنتج إغلاقًا محكمًا، ليصبح هذا هو معيارك الأساسي. تحافظ آلات التغليف المرنة على هذا التوازن، وتمنع إعدادات التغليف الصحيحة الهدر. كما يقل وقت تغيير الإنتاج بين الدفعات مع ثبات المعايير.
تستهلك عمليات تغيير خطوط الإنتاج وقتًا كبيرًا من وقت الإنتاج. يمكنك تقليل هذا الوقت الضائع باتباع نهج قائم على البيانات. أنشئ جدول إعداد لكل شكل من أشكال الأكياس ونوع الغلاف. خزّن المعايير المثلى لدرجة الحرارة، ووقت الإغلاق، والضغط، وسرعة الماكينة. يتيح ذلك للمشغلين إدخال القيم المُسبقة بسرعة. ينخفض وقت تغيير خطوط الإنتاج لكل وحدة تخزين بشكل ملحوظ.
تُظهر أنظمة تغيير التغليف القائمة على البيانات مزايا واضحة. تتفوق الآلات المؤازرة المزودة بخاصية تخزين الوصفات على أنظمة التغيير اليدوي. انخفض وقت تغيير التغليف لأكياس ذات جوانب قابلة للتوسيع، يتراوح عرضها بين 150 و200 ملم، من 45 دقيقة إلى 15 دقيقة، أي بزيادة قدرها 30 دقيقة. كما انخفضت كمية النفايات الناتجة عن عملية الإعداد لكل تغيير. عند استخدام ثلاثة أنواع من الأكياس يوميًا، يهدر التغيير اليدوي حوالي 150 كيسًا، بينما تهدر الأنظمة المؤازرة أقل من 10 أكياس. تصل الوفورات السنوية في الأكياس إلى حوالي 35,000 كيس، مما يقلل تكاليف المواد ويحسن كفاءة التعبئة والتغليف.
تُغني حركة الفكّ المُتحكَّم بها بواسطة محرك سيرفو عن الحاجة إلى تغييرات في الأجهزة. يُمكنك التبديل بين هياكل الأكياس المختلفة دون أي تعديلات ميكانيكية، مما يُقلل وقت التغيير بشكل مباشر. تحافظ وحدات التحكم في درجة الحرارة PID على دقة ±1.5 درجة مئوية عبر مختلف أشكال فكّ الإغلاق، مما يسمح بإجراء تعديلات سريعة على درجة الحرارة بناءً على الوصفة دون الحاجة إلى إعادة معايرة يدوية. يُمكّن تخزين الوصفات من استرجاع إعدادات الجهاز فورًا لكل وحدة تخزين، مما يُحسّن مدة التغيير لكل عملية تبديل.
تُمكّن هذه الإمكانيات من إجراء عمليات تغيير مُستندة إلى البيانات. تقوم بتخزين وتنفيذ معايير دقيقة للآلة، بينما تتولى الآلة الأوتوماتيكية باقي العمليات. تتكيف معدات التعبئة والتغليف لديك مع المتطلبات الجديدة، وتتراكم وفورات وقت التغيير مع عمليات التبديل اليومية المتعددة. يُحقق هذا النهج في تقليل وقت التوقف نتائج ملموسة لخط التعبئة والتغليف الخاص بك.
لتقليل وقت تغيير خط الإنتاج، يُنصح باستخدام أنظمة تغيير الأدوات السريعة. تتيح هذه الأنظمة التبديل السريع لفكوك الختم، وألواح التشكيل، والمكونات الأخرى. كما تُقلل أنظمة تغيير الأدوات السريعة من عمليات ضبط الأدوات بين عمليات التشغيل، مما يُقلل وقت تغيير خط الإنتاج بشكل أكبر، ويُسرّع عودة خط التعبئة والتغليف إلى سرعته الكاملة. يُحسّن تقليل وقت تغيير خط الإنتاج من فعالية المعدات بشكل عام، ويُخفف من الإجهاد البدني على المشغلين، ويجعل عمليات ضبط الأدوات أسرع وأكثر دقة.
ل جيب جانبي متين تنطبق المبادئ نفسها على جميع الصيغ. أنت بحاجة إلى إعدادات دقيقة للأفلام السميكة والمنتجات الأثقل. كما أن مدة تغيير الإعدادات لهذه الصيغ تقل مع استخدام أوراق الإعداد المستندة إلى البيانات. بيوفليكسي تُقدّم هذه الشركة خيارات موثوقة للتطبيقات الصعبة. تعمل منتجاتها بكفاءة عالية مع إعدادات الآلات المُحسّنة. يستفيد خط التعبئة والتغليف الخاص بك من جودة ثابتة وأداء يمكن التنبؤ به. تكتسب عمليات التعبئة والتغليف المرنة لديك ميزة تنافسية. وتتراكم تحسينات التعبئة والتغليف بمرور الوقت.
يتطلب تحقيق سرعة عالية باستخدام الأكياس ذات الطيات الجانبية تحسينًا شاملاً لخط التعبئة والتغليف بأكمله. راجع النظام لتحديد أي اختناقات. اضبط عمليات التغذية والتعبئة بدقة. حسّن عملية الإغلاق ووقت التغيير. سيقل وقت التغيير مع كل تعديل. يؤدي تحسين وقت التغيير في جميع معدات التعبئة والتغليف المرنة إلى زيادة كفاءة الإنتاج إلى أقصى حد. كل تحسين في وقت التغيير يعزز عملية الإنتاج. يصبح وقت التغيير أكثر قابلية للتنبؤ.
يُتيح هذا التركيز على تقليل وقت التوقف ميزة تنافسية. تتحسن سرعة عمليات التعبئة والتغليف، وتعمل آلات التعبئة والتغليف كنظام متكامل، مما يضمن أداءً ثابتًا. يعمل خط التعبئة والتغليف المرن بكامل طاقته، وتقل الحاجة إلى تعديل الآلات.
تبنَّى التحسين المستمر. قِس كل تغيير. ستزداد كفاءة التعبئة والتغليف لديك.
تتسبب محطات الافتتاح والتحويل في معظم التأخيرات. جيوب جانبية قابلة للطييؤدي التردد في فتح الأكياس عند هذه النقاط إلى الحد من سرعة التعبئة والتغليف. يقلل ضبط التوقيت بشكل صحيح من وقت تغيير الأحجام.
ابدأ بدرجة حرارة منخفضة وزد مدة التثبيت تدريجيًا حتى يجتاز مانع التسرب اختبارات القوة. تتطلب أنواع الأغشية المختلفة إعدادات مختلفة. احفظ هذه المعايير لتقليل وقت تغيير العمليات على آلاتك.
تمنع مضخات التعبئة الخزفية التقطير وتلوث الأغطية. وهي تتعامل مع المواد الهلامية والسائلة اللزجة بدقة تصل إلى ±0.5%. يُحسّن هذا الخيار موثوقية التعبئة والتغليف ويقلل وقت تغيير التغليف للتنظيف.
استخدم جداول إعداد تعتمد على البيانات مع معلمات مخزنة. تستدعي الآلات المؤازرة الوصفات فورًا. يقلل هذا الأسلوب وقت التغيير من 45 دقيقة إلى 15 دقيقة. ينخفض وقت التغيير بشكل ملحوظ مع كل عملية تبديل. يُحسّن تقليل وقت التغيير بين وحدات التخزين كفاءة التعبئة والتغليف. يعني وقت التغيير الأقصر مزيدًا من وقت الإنتاج. كل تغيير مُحسَّن يوفر دقائق ثمينة.
يتطلب هيكلها المطوي معالجة دقيقة. قد تتسبب المقابض غير المحاذية أو الفراغ غير المناسب في حدوث انحشار. يمنع المعايرة المنتظمة لمعدات التعبئة والتغليف هذه المشكلات. تقلل الإعدادات المُحسّنة من وقت التغيير بين دورات الإنتاج.
إذا كنت ترغب في العمل معنا أو مجرد التواصل معنا، يسعدنا أن نسمع منك!
حقوق الطبع والنشر
@ 2026 Shanghai BioPouches Co., Ltd جميع الحقوق محفوظة
. الشبكة المدعومة
ترك رسالة